

ڈیریک کی طرف سے لکھیں|Hansheng آٹومیشن
گیئر بروچنگ اور گیئر شیپنگ دونوں کی مینوفیکچرنگ میں عام عمل ہیں۔اندرونی گیئرزلیکن وہ مشینی درستگی، پروڈکشن سائیکل، ٹولنگ لاگت، اور بیچ کے سائز کے لیے موزوں ہونے کے لحاظ سے نمایاں طور پر مختلف ہیں۔
Hansheng Automation میں، ایک دہائی سے زیادہ کے تجربات کے ساتھ-کسٹم پریزین گیئر مینوفیکچرنگ میں-اس کے چار بنیادی عمل کا احاطہhobbing, سکیونگ, بروچنگ، اورتشکیل-ہمیں ان دو عملوں کے درمیان اہم فرق کی وضاحت کرتے ہوئے خوشی ہوئی۔ ہمیں امید ہے کہ یہ معلومات آپ کے لیے مددگار ثابت ہوں گی۔
گیئر بروچنگ کیا ہے؟
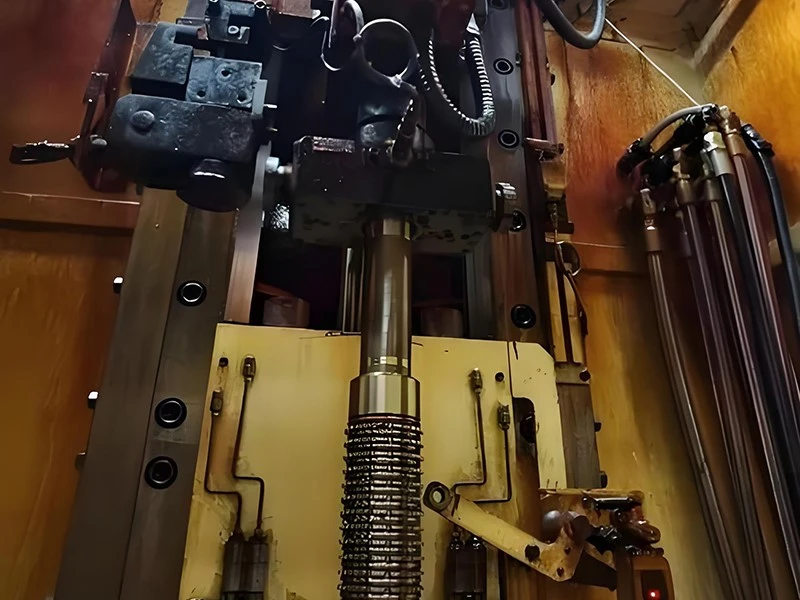
گیئر بروچنگایک واحد-سٹروک مواد کو ہٹانے کا عمل ہے۔ ایک لمبا، ملٹی-دانت کاٹنے کا ٹول - بروچ - کو ایک مسلسل پاس میں ورک پیس کے بور سے لکیری طور پر کھینچا جاتا ہے۔ کوئی ریپوزیشننگ نہیں۔ کوئی سیکنڈری پاس نہیں ہے۔ مکمل اندرونی گیئر ٹوتھ پروفائل اس وقت بن جاتا ہے جب بروچ حصہ سے باہر نکلتا ہے۔
ہینشینگ آٹومیشن میں، ہمارے بروچنگ آپریشنز - ناچی عمودی بروچنگ مشینوں پر چلتے ہیں - بنیادی طور پر اندرونی اسپر گیئرز، اسپلائنڈ بورز، اور رنگ گیئر کے اجزاء کے لیے استعمال ہوتے ہیں۔ ہم واضح طور پر کہہ سکتے ہیں کہ ایک بار حسب ضرورت بروچنگ ٹول تیار ہو جانے کے بعد، یہ عمل مثالی طور پر مستقل جیومیٹری کے ساتھ پرزوں کی اعلی- والیوم پروڈکشن کے لیے موزوں ہے، اور یہ سخت ڈیلیوری شیڈول والے پروجیکٹس کے لیے انتہائی اعلی کارکردگی فراہم کرتا ہے۔
ہماری قابل حصول درستگی: GB/T گریڈ 8–11(ISO 8-11)، مواد، بروچ کی حالت، اور مشین کی سختی پر منحصر ہے۔
گیئر کی تشکیل کیا ہے؟
گیئر کی تشکیل ایک ورسٹائل پیدا کرنے کا عمل ہے جو گیئر دانت بنانے کے لیے ایک دوسرے سے کاٹنے والے آلے کا استعمال کرتا ہے۔ کٹر، جو کہ میٹنگ گیئر سے مشابہ ہے، اوپر اور نیچے حرکت کرتا ہے جب کہ آہستہ آہستہ ورک پیس کے ساتھ ہم آہنگی میں گھومتا ہے۔ یہ "جنریٹنگ" ایکشن ٹول کو ایک سے زیادہ اسٹروک کے ذریعے آہستہ آہستہ دانتوں کے پروفائل کو تراشنے کی اجازت دیتا ہے۔
بروچنگ کے برعکس، گیئر کی تشکیل صرف سوراخوں کے ذریعے-تک محدود نہیں ہے۔ یہ کندھے کے ساتھ اندھے سوراخوں یا گیئرز کے حل کے لیے جانا-ہے جو کسی آلے کو پورے راستے سے گزرنے سے روکتا ہے۔ اس کی مشینی کارکردگی گیئر بروچنگ سے کم ہے، لیکن یہ مختلف گیئر سائز اور پیچیدہ دانتوں کے پروفائلز کو اپنانے میں بروچنگ سے زیادہ لچک پیش کرتی ہے۔
ہم عام طور پر اس عمل کو مشین کے اندرونی گیئرز، بیرونی گیئرز، اور مشترکہ گیئرز کو چھوٹے سے درمیانے بیچ کے سائز میں استعمال کرتے ہیں۔ یہ صنعت کے اندر عام درخواست کی حد بھی ہے۔ سب سے زیادہ درستگی جو ہم حاصل کر سکتے ہیں وہ ہے GB/T گریڈ 7–9 (ISO گریڈ 7–9 کے مساوی)۔

گیئر بروچنگ بمقابلہ گیئر شیپنگ
اگرچہ گیئر بروچنگ کو انتہائی اعلی-حجم کی پیداوار کے لیے ڈیزائن کیا گیا ہے، لیکن گیئر کی تشکیل پیچیدہ ورک پیس یا چھوٹے-بیچ پروجیکٹس کے لیے درکار اعلی درستگی اور لچک پیش کرتی ہے۔ اگر آپ کو گیئر بروچنگ اور گیئر شیپنگ کے درمیان انتخاب کرنے کی ضرورت ہے، تو ہم نے آپ کو باخبر فیصلہ کرنے میں مدد کرنے کے لیے ایک کثیر-مقابلے کی میز تیار کی ہے۔
|
فیچر |
گیئر بروچنگ |
گیئر کی تشکیل |
|
بنیادی درخواست |
اندرونی گیئرز، سپلائنز، کلیدی راستے |
اندرونی اور بیرونی گیئرز، کلسٹر گیئرز |
|
پیداوار کی رفتار |
بہت زیادہ (سیکنڈ فی حصہ) |
اعتدال پسند (منٹ فی حصہ) |
|
درستگی کا درجہ |
GB/T گریڈ 8–11 (معیاری) |
GB/T گریڈ 7-9 (زیادہ درستگی) |
|
ٹولنگ لاگت |
ہائی (اپنی مرضی کے مطابق-بنایا ہوا) |
لوئر (معیاری شیپر کٹر) |
|
سیٹ اپ لچکدار |
کم (ٹول-مخصوص) |
اعلی (ورسٹائل سیٹ اپ) |
|
بیچ کا سائز |
میڈیم سے ہائی والیوم |
چھوٹے سے زیادہ والیوم تک |
|
بلائنڈ ہول مشیننگ |
نہیں (ہول کے ذریعے-درکار ہے) |
ہاں (اندھے سوراخوں / کندھوں کے لئے مثالی) |
|
سطح ختم |
بہترین (مسلسل) |
اچھا (فیڈ کی شرح پر منحصر ہے) |
ابھی تک یقین نہیں ہے کہ آیا گیئر بروچنگ یا گیئر شیپنگ آپ کی پیداواری ضروریات کے مطابق ہے؟ مفت عمل کی سفارش کے لیے ہماری انجینئرنگ ٹیم سے رابطہ کریں۔
آپ کو گیئر بروچنگ کا انتخاب کب کرنا چاہئے؟
پیشہ ورانہ درستگی کے گیئر بنانے والے کے طور پر، ہم آپ کو یہ تعین کرنے میں مدد کر سکتے ہیں کہ کون سا عمل آپ کی ضروریات کے لیے بہترین ہے۔ جب رفتار، مستقل مزاجی، اور اعلی- والیوم آؤٹ پٹ آپ کی اولین ترجیحات ہیں، گیئر بروچنگ بہترین انتخاب ہے۔ اگرچہ حسب ضرورت بروچنگ ٹولز مخصوص لاگت میں اضافے اور بڑھے ہوئے لیڈ ٹائم کے ساتھ آتے ہیں، ایک بار حسب ضرورت بروچ تیار ہوجانے کے بعد، اعلی-حجم کی پیداوار انتہائی تیز رفتاری سے کی جا سکتی ہے۔

عام ایپلی کیشن کے منظرناموں میں آٹوموٹو ٹرانسمیشنز میں اندرونی رنگ گیئرز اور سیارے کے گیئر کیریئرز، موٹروں میں پاور ٹرانسمیشن کے لیے اعلیٰ-صداقت سے متعلق اندرونی اسپلائنز، اور صنعتی گیئر باکسز کے اندر معیاری رفتار کم کرنے والے یونٹس میں استعمال ہونے والے بھاری-اندرونی گیئرز شامل ہیں۔
آپ کو گیئر شیپنگ کا انتخاب کب کرنا چاہیے؟
جب ہندسی پیچیدگی اور عمل کی استعداد کے تقاضے مشینی رفتار سے کہیں زیادہ ہو جائیں تو گیئر کی شکل دینا آپ کا ترجیحی انتخاب ہو سکتا ہے۔ یہ ایپلی کیشنز پر لاگو ہوتا ہے جیسے اندرونی کندھوں والے گیئرز یا بلائنڈ-ہول کنفیگریشنز۔ مزید برآں، گیئر کی تشکیل میں ٹولنگ کی کم لاگت شامل ہوتی ہے اور یہ بہتر استعداد فراہم کرتا ہے۔
عام ایپلی کیشن کے منظرناموں میں نئے گیئر ٹوتھ پروفائلز تیار کرنا، کمپاؤنڈ گیئرز میں بڑے-قطر کے کندھوں سے ملحق مشینی گیئرز، اور ایسے حالات جہاں مشین پر ایک ہی کلیمپنگ سیٹ اپ میں اندرونی اور بیرونی گیئر کٹنگ دونوں کو مکمل کرنے کی ضرورت ہوتی ہے۔
صحیح انتخاب کرنا
گیئر بروچنگ اور گیئر کی شکل دینے کے درمیان فیصلہ کرنا بالآخر آپ کی پیداوار کے حجم اور گیئر جیومیٹری پر منحصر ہے۔ اگر آپ-ہول گیئرز کے ذریعے ہزاروں ایک جیسے تیار کر رہے ہیں اور سب سے کم قیمت-فی-حصہ کی ضرورت ہے، گیئر بروچنگ غیر متنازعہ فاتح ہے۔
تاہم، چھوٹے بیچوں، پیچیدہ بیرونی پروفائلز، یا اندھے سوراخ والے حصوں کے لیے، گیئر کی تشکیل ضروری لچک اور درستگی پیش کرتی ہے۔
اگر گیئر بروچنگ آپ کی ضرورت پر پورا اترتی ہے تو ہماری دریافت کریں۔گیئر بروچنگ سروسہماری صلاحیتوں کے بارے میں جاننے اور اپنی مرضی کے مطابق اقتباس کی درخواست کرنے کے لیے۔
اکثر پوچھے گئے سوالات
سوال: گیئر بروچنگ اور گیئر شیپنگ کے درمیان بنیادی فرق کیا ہے؟
A: گیئر بروچنگ انتہائی تیز رفتار پیش کرتے ہوئے حسب ضرورت ملٹی-ٹول کا استعمال کرتے ہوئے ایک ہی پاس میں اندرونی گیئر دانت بناتی ہے۔ گیئر کی شکل دینے میں ایک دوسرے سے چلنے والے کٹر کا استعمال کیا جاتا ہے جو فالج کے ذریعے دانتوں کے جھٹکے پیدا کرتا ہے، زیادہ لچک فراہم کرتا ہے۔
سوال: کون سا عمل زیادہ درست ہے: گیئر بروچنگ یا گیئر شیپنگ؟
A: GB/T گریڈ 7–9 (ISO 7–9) کی قابل حصول درستگی کے ساتھ، گیئر کی تشکیل عام طور پر زیادہ درستگی حاصل کرتی ہے۔ مواد، آلے کی حالت، اور مشین کی سختی پر منحصر ہے، گیئر بروچنگ عام طور پر GB/T گریڈ 8–11 (ISO 8–11) تک پہنچ جاتی ہے۔
سوال: کیا گیئر بروچنگ کو بلائنڈ ہول گیئرز کے لیے استعمال کیا جا سکتا ہے؟
A: نہیں، گیئر بروچنگ کے لیے ایک سوراخ کی ضرورت ہوتی ہے-کیونکہ بروچ کو مکمل طور پر ورک پیس سے گزرنا چاہیے۔ اندھے سوراخوں یا اندرونی کندھوں والے گیئرز کے لیے، گیئر کی شکل دینا تجویز کردہ متبادل ہے۔
سوال: مجھے گیئر بروچنگ پر گیئر کی شکل دینے کا انتخاب کب کرنا چاہیے؟
A: جب آپ کو اعلی جیومیٹرک پیچیدگی، مختلف گیئر سائزز کے لیے لچک کی ضرورت ہو، یا بلائنڈ ہولز یا کندھوں کے ساتھ پرزوں کی مشیننگ کرتے وقت گیئر شیپنگ کا انتخاب کریں۔
سوال: کیا گیئر بروچنگ لاگت-چھوٹے بیچوں کے لیے موثر ہے؟
ج: عام طور پر ایسا نہیں ہوتا۔ گیئر بروچنگ میں ٹولنگ کے اعلیٰ ابتدائی اخراجات شامل ہوتے ہیں، اور حسب ضرورت بروچز کے لیے مینوفیکچرنگ لیڈ ٹائم نسبتاً لمبا ہوتا ہے۔
سوال: ہین شینگ آٹومیشن ہر عمل کے لیے کونسا صحت سے متعلق گریڈ حاصل کر سکتا ہے؟
A: گیئر کی تشکیل: GB/T گریڈ 7–9 (ISO 7–9)
گیئر بروچنگ: GB/T گریڈ 8–11 (ISO 8–11)۔